
Dom / Vijesti / Vijesti iz industrije / Objašnjenje SDR17 HDPE cijevi: dimenzije, nazivni tlak i spajanje fuzijom
Vijesti iz industrije
Oct 12,2026
Objašnjenje SDR17 HDPE cijevi: dimenzije, nazivni tlak i spajanje fuzijom
Kada PE100 cijev stigne na gradilište sa SDR17 otisnutim na bačvi, broj nije stupanj materijala ili klasa tlaka. Standardni omjer dimenzija utvrđuje odnos između vanjskog promjera cijevi i debljine njezine stijenke. Za SDR17 taj omjer je 17:1: cijev od 110 mm nosi stijenku od oko 6,5 mm, a kod PE100 je predviđena za nazivni tlak od 10 bara. Praktična posljedica za instalatere i specifikacije je jednostavnija: SDR17 vod rijetko pada kroz stijenku cijevi. Kada se pokvari, pokvari se na fuzionom spoju. Zato kvaliteta spoja i oprema koja ga proizvodi zaslužuje jednako pozornosti kao i sam SDR broj.
Što SDR17 znači u dizajnu cijevi
Standardni omjer dimenzija je bezdimenzionalni broj koji se izračunava dijeljenjem vanjskog promjera cijevi s minimalnom debljinom stijenke. Budući da omjer ostaje konstantan u svim promjerima, jedna SDR klasa pokriva čitav niz veličina cijevi, a pritom zadržava isti kapacitet podnošenja tlaka. U SDR sustavu, veći omjer znači tanju stijenku u odnosu na vanjski promjer, tako da SDR17 sjedi između težih SDR11 i lakših SDR21 i SDR26 klasa.
Za PE100, SDR17 cijevi su normalno ocijenjene kao PN10 (10 bara za vodu na 20 °C); za PE80 materijal, ista geometrija je ocijenjena kao PN8. Ove ocjene definiraju sigurnu radnu ovojnicu cijevne mreže. Nominalne vrijednosti pretpostavljaju čistu vodu i vijek trajanja od 50 godina, tako da uključuju znatnu sigurnosnu marginu za stvarne uvjete instalacije.
| Nazivni vanjski promjer (mm) | Izračunata SDR17 debljina stijenke (mm) | Tipična ocjena tlaka (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Budući da je omjer konstantan, cijev SDR17 od 315 mm i cijev SDR17 od 63 mm imaju isti teoretski kapacitet pritiska. Ono što se mijenja s veličinom je površina zida, težina po metru i praktična metoda spajanja — zbog čega specifikacija SDR17 mora biti usklađena s jednako discipliniranim planom ugradnje.
SDR17 u odnosu na SDR11: Što se mijenja omjer
Većina odluka o nabavi PE cijevi svodi se na izbor između SDR17 i SDR11, jer su to dva omjera koja dominiraju specifikacijama za vodu i kanalizaciju. Kratka verzija je sljedeća: SDR11 daje veću debljinu stjenke i višu ocjenu tlaka; SDR17 daje veće područje protoka i niže troškove materijala. Za dugačak cjevovod, razlika u cijeni po metru može biti odlučujuća, ali samo ako je niži nazivni tlak prihvatljiv za radne uvjete.
| Vlasništvo | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Debljina stijenke u odnosu na OD | OD / 17 | OD / 11 |
| Nazivni nazivni tlak, voda 20 °C | PN10 | PN16 |
| Nazivni nazivni tlak, PE80 | PN8 | PN12.5 |
| Unutarnji presjek po OD | Veći | Manji |
| Težina po metru | Niže | viši |
| Trošak materijala po metru | Niže | viši |
| Otpornost na točkasta opterećenja i udarce | Niže | viši |
Strukturna razlika također utječe na rukovanje. S tanjim zidom SDR17, oštar kamen u posteljici rova, neoprezno zatrpavanje ili jak pad tijekom istovara mogu opteretiti ili ulubiti cijev lakše nego SDR11. To ne znači da je SDR17 lomljiv proizvod; to znači da su priprema rova i pažljivo rukovanje dio specifikacije. Izvođači radova koji zakopaju SDR17 u rovove ispunjene kamenjem bez pijeska, vidjet će rezultat kao neokruglost i deformaciju točkastog opterećenja mnogo prije nego što je cjevovod pod pritiskom.
Gdje je SDR17 prava specifikacija
SDR17 je odabran tamo gdje projektni tlak ostaje na ili ispod 10 bara, a vanjsko opterećenje je umjereno. To ga čini zadanim za širok raspon komunalnih i industrijskih cijevnih mreža:
- Gravitacijska kanalizacija i vodovi oborinske vode, gdje je unutarnji tlak blizu nule, a glavni zahtjev je izdržati opterećenja instalacije.
- Vodovodne mreže i ruralne opskrbne mreže rade pod umjerenim, stabilnim pritiscima.
- Cjevovodi za navodnjavanje i opskrbni vodovi za poljoprivredu, gdje duge staze čine značajnu uštedu materijala.
- Krugovi industrijske procesne vode i rashladne vode s kontroliranim tlakom i neagresivnim medijima.
- Projekti otvorenog rova i usmjerenih bušotina gdje je projektant potvrdio da je kapacitet PN10 dovoljan.
Ekonomska logika je jednostavna: za isti vanjski promjer, SDR17 koristi manje polimera, teži manje i ima nešto veći unutarnji provrt. Na dugom cjevovodu, kombinirana ušteda u materijalu za cijevi, teretu i rukovanju može biti znatna — upravo je to razlog zašto je SDR17 klasa radnih konja za PE sustave umjerenog tlaka.
Fusion Joining: gdje se SDR17 sustav dobiva ili gubi
SDR17 cijev tankih stijenki dobar je vod, ali cjevovod je onoliko jak koliko su čvrsti njegovi spojevi. PE cijev se spaja taljenjem i ponovnim skrućivanjem polimera na međupovršini; ispravno izrađen spoj za taljenje nema ljepilo, brtvu ili brtvu. Dvije metode dominiraju SDR17 instalacijama. Fuzija naglavka koristi se uglavnom za male provrte u PP-R/PE sustavima cijevi, obično od 20 mm do oko 110 mm. Elektrofuzija se koristi za srednje do velike vodove, gdje se spojnica ili fiting omotavaju oko pripremljenih krajeva cijevi.
Fuzija naglavka zahtijeva tri stvari: čiste površine, četvrtasto izrezane krajeve cijevi i alat za grijanje koji održava stabilnu temperaturu taljenja. Kraj cijevi i unutrašnjost priključka se zagrijavaju na istim stranama grijača, zatim se povlače i guraju zajedno kako bi se formirala vidljiva dvostruka kugla. Loše odrežite cijev, nedosljedno je iskosite ili razdvojite spoj prije nego se ohladi, a kvaliteta zavara opada iako je sama cijev SDR17 savršeno zdrava.
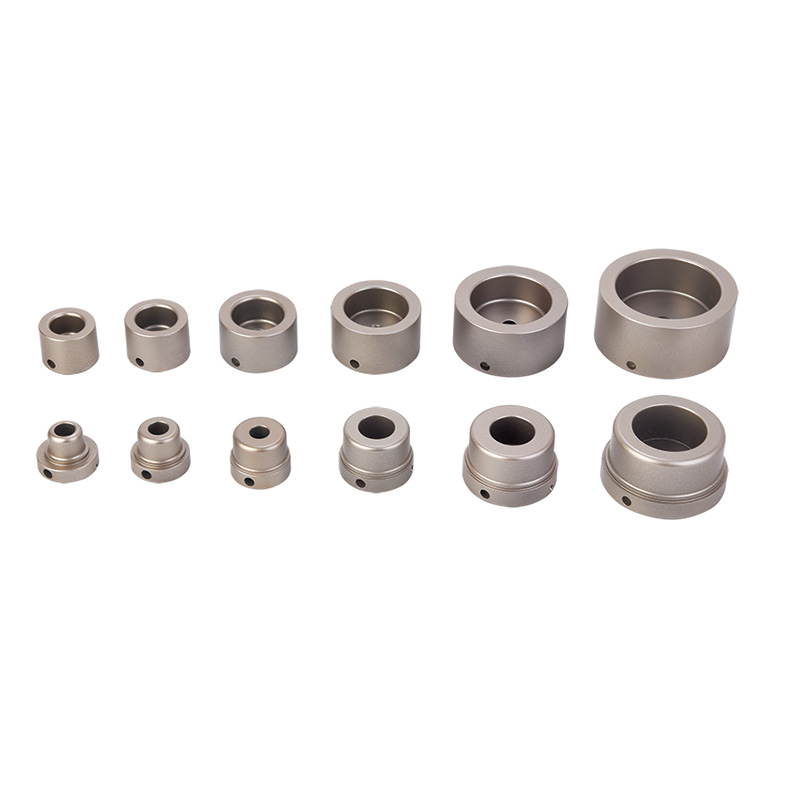 FYD63 63 mm PPR digitalni aparat za zavarivanje na utičnicu s LED zaslonom temperature Ovaj 63 mm digitalni stroj za spajanje utičnica prikazuje stvarnu temperaturu grijača na LED zaslonu, smanjujući nagađanja. Odgovara uobičajenim PP-R/PE fitinzima na SDR17 ograncima i pomaže operaterima u izradi dosljednih spojeva nepropusnih na pritisak. Pogledajte proizvod →
Stroj za spajanje utičnica s digitalnim zaslonom uklanja većinu nagađanja, jer operater očitava stvarnu temperaturu grijača umjesto da se oslanja na brojčanik termostata nesigurne točnosti. Digitalni stroj klase 63 mm pokriva najčešći raspon malog promjera i odgovara PP-R/PE fitinzima koji se koriste na SDR17 ograncima. Redoslijed postupka — rezanje, skošenje, zagrijavanje, spajanje, hlađenje — potpuno je isti bez obzira radite li na 20 mm ili 160 mm. Izvođači koji slijede najbolja praksa za snažan fuzijski zavar bez curenja dosljedno proizvesti spojeve koji prežive tlačno ispitivanje iz prvog pokušaja.
Elektrofuzija je drugačiji proces s drugačijom disciplinom. Pripremljeni krajevi cijevi umetnuti su u elektrofuzijsku spojnicu s otpornom žicom ugrađenom u njegovu unutarnju površinu; stroj šalje kontroliranu struju kroz žicu, otapajući okolni polimer tako da se cijev i spojnica spajaju u jedan dio. Najčešći uzrok neuspješnog elektrofuzijskog spoja nije napon stroja ili kvaliteta spojnice — to je nepripremljena površina cijevi. PE cijevi tvore tanki oksidni sloj koji onemogućuje pravilno spajanje fuzijom, a na terenu je površina često onečišćena prljavštinom, masnoćom ili zidarskom prašinom. Ako se taj sloj ne ukloni, spoj može proći vizualni pregled i otkazati mjesecima kasnije pod pritiskom.
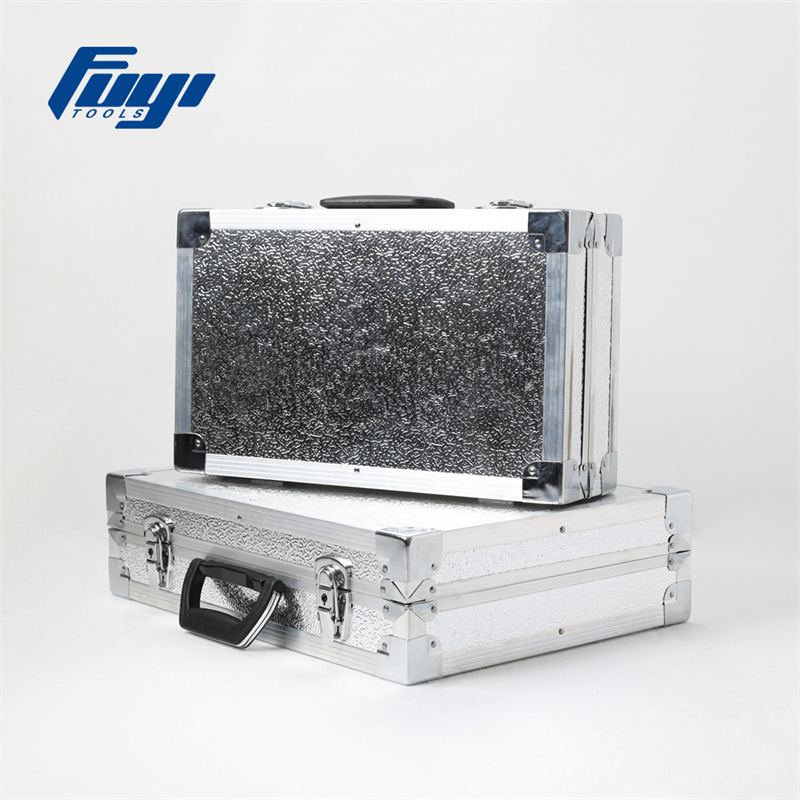 FYEPS400 strugač elektrofuzijske cijevi za pripremu površine HDPE cijevi Pravilna priprema površine neophodna je za elektrofuzijske spojeve. Ovaj strugač ravnomjerno uklanja sloj oksida bez slabljenja tankih stijenki SDR17, smanjujući rizik od kvara zgloba pod pritiskom. Pouzdan alat za svaki posao elektrofuzije. Pogledajte proizvod →
Zato strugač za elektrofuzijske cijevi pripada svakoj kutiji s alatom za SDR17 zavarivanje. Dobro napravljen strugač uklanja oksidni sloj ravnomjerno po obodu bez kopanja dovoljno duboko da oslabi stijenku — pravi rizik za tankostjenu SDR17 cijev ako netko improvizira s grubim abrazivnim papirom. Pod ocjenom od 10 bara koju dopušta SDR17 PE100, cjelovitost spoja ne može se uzeti zdravo za gotovo.
Sam stroj za elektrofuziju mora isporučiti stabilan, ponovljiv ciklus zavarivanja. Strojevi s inverterom su lakši i prenosiviji za rad na gradilištu, dok su strojevi s transformatorom poželjniji za tešku kontinuiranu upotrebu. Usklađivanje stroja s rasponom promjera jednako je važno: jedinica s promjerom od samo 63 mm nema mjesta na glavnoj mreži od 200 mm SDR17, a predimenzioniran stroj gubi energiju i vrijeme na male spojeve grana.
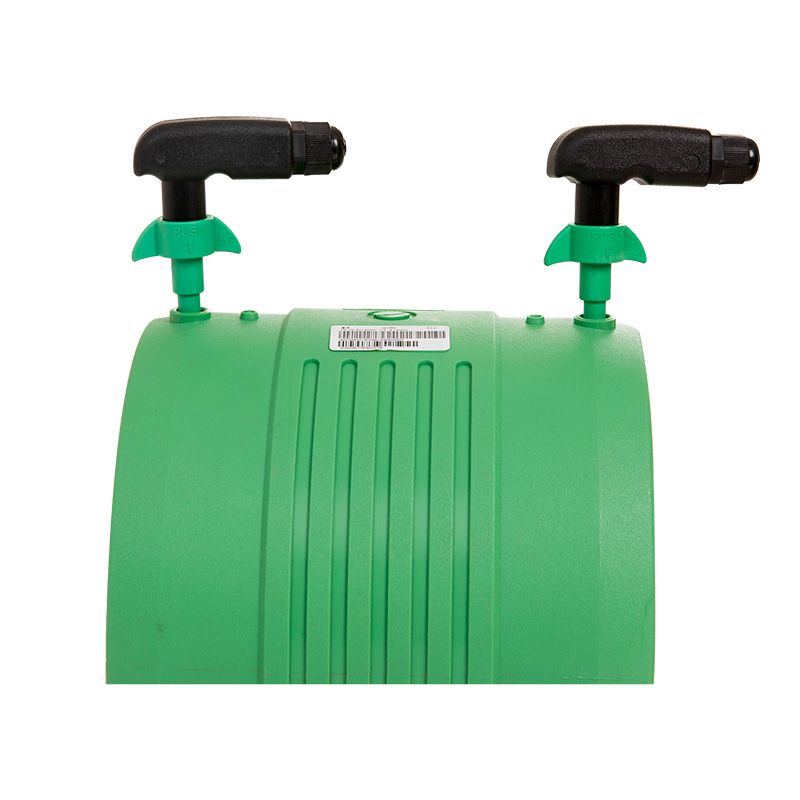 20-315MM Inverterski stroj za elektrofuzijsko zavarivanje za spajanje plastičnih cijevi Ovaj stroj za elektrofuziju inverterskog tipa pokriva široki raspon promjera cijevi od 20 do 315 mm, što ga čini svestranim za SDR17 glavne i granske priključke. Njegov prijenosni dizajn odgovara radu na gradilištu dok pruža stabilne, ponovljive cikluse zavarivanja. Pogledajte proizvod →
Proizvođači s dugogodišnjim iskustvom u izvozu, kao što je Hangzhou Fuyi Tools, nude kompletan asortiman opreme za spajanje cijevi , od strojeva za fuziju i elektrofuziju do rezača, strugala i alata za skošenje — tako da cijeli radni tijek zavarivanja ostaje dosljedan. Kompaktni inverterski stroj s promjerom od 20 mm do 315 mm pokriva gotovo svaki SDR17 glavni i granski priključak koji se može naći na tipičnom mjestu.
Određivanje SDR17 je lakši dio; isporuka SDR17 instalacije koja desetljećima ne curi je instalacijska disciplina. Potvrdite da stupanj cijevi i nazivni tlak odgovaraju dizajnu, točno izrežite i skosite krajeve, ostružite cijev prije elektrofuzije i koristite stroj za zavarivanje s pouzdanom kontrolom temperature ili ciklusa. Kada se tim koracima postupa dosljedno, SDR17 radi točno onako kako omjer obećava: pouzdana, isplativa tlačna cijev za umjerene vodovodne i kanalizacijske mreže.
Srodni proizvodi


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
