
Dom / Vijesti / Vijesti iz industrije / HDPE cijev od 2 inča: metode spajanja, alati i najbolje prakse za instalatere
Vijesti iz industrije
Oct 19,2026
HDPE cijev od 2 inča: metode spajanja, alati i najbolje prakse za instalatere
Kada izvodite vodovod, glavni kanal za navodnjavanje ili kabelski kanal, HDPE cijev od 2 inča često je najbolja točka između kapaciteta protoka i lakoće rukovanja. Dovoljno je lagan da ga jedna osoba može nositi u kolutima, a opet dovoljno jak da podnese pritisak i pomicanje tla kada je ispravno postavljen. U ovom vodiču dijelimo ono što smo naučili iz godina izrade alata za HDPE i PP-R cijevi, tako da možete odabrati pravu metodu i izbjeći male pogreške koje dovode do curenja.
Što je HDPE cijev od 2 inča?
U svakodnevnom razgovoru, "HDPE cijev od 2 inča" može značiti jednu od dvije stvari. Može se odnositi na cijev izrađenu prema dimenzijama IPS (Iron Pipe Size), gdje je vanjski promjer 2,375 inča (60,3 mm). To također može značiti metričku cijev vanjskog promjera 63 mm, što je najbliži metrički ekvivalent i često se naziva i 2 inča. Oba su uobičajena u HDPE sustavima, ali spojnice i alati za spajanje moraju odgovarati stvarnom vanjskom promjeru.
HDPE cijevi se prodaju u različitim stupnjevima tlaka, obično definiranim svojim SDR-om (Standardni omjer dimenzija). Niži SDR broj znači deblju stijenku i viši nazivni tlak. Donja tablica prikazuje tipične dimenzije za ove dvije "2 inčne" cijevi.
| Nominalna veličina | Vanjski promjer | Zajednički SDR | cca. Debljina stijenke | Tipična metoda spajanja |
|---|---|---|---|---|
| 2 inča IPS | 60,3 mm (2,375 inča) | SDR 11 | 5,5 mm | Fuzija utičnica, elektrofuzija |
| 2 inča IPS | 60,3 mm (2,375 inča) | SDR 17 | 3,5 mm | Fuzija utičnica, elektrofuzija |
| 2 inča metrički | 63 mm | SDR 11 | 5,7 mm | Fuzija utičnica, elektrofuzija |
| 2 inča metrički | 63 mm | SDR 17 | 3,7 mm | Fuzija utičnica, elektrofuzija |
Prije nego što kupite fitinge ili planirate zavarivanje, izmjerite vanjski promjer kalibrom ili provjerite liniju ispisa cijevi. Cijev od 60,3 mm i cijev od 63 mm izgledaju slično, ali im je potreban drugačiji alat za fuziju.
Uobičajene primjene HDPE cijevi od 2 inča
Budući da je fleksibilna, otporna na koroziju i lako se spaja, HDPE cijev od 2 inča pojavljuje se u mnogim poslovima. Evo nekih od najčešćih koje vidimo:
- Stambeni i komunalni vodovodni vodovi gdje je potrebna pouzdana cijev otporna na smrzavanje.
- Glavni i bočni vodovi za navodnjavanje za farme, vrtove i krajolike.
- Odvodnjavanje rudnika i linije gnojnice kojima je potrebna otpornost na habanje.
- Zaštita kabela i vodova za električne ili optičke vodove.
- Geotermalne petlje u zemlji i sustavi dizalica topline.
- Privremeni obilazni vodovi na gradilištima.
U većini ovih primjena, cijev se spaja toplinskom fuzijom. To stvara monolitnu vezu bez curenja koja je jača od same cijevi kada se postupak pravilno slijedi.
Metode spajanja za 2 inčne HDPE cijevi
Postoje tri glavna načina za spajanje HDPE cijevi od 2 inča: spajanje utičnicom, elektrofuzijom i mehaničko spajanje. Svaki ima svoje mjesto, ovisno o gradilištu, veličini cijevi i dostupnoj opremi.
Zavarivanje taljenjem
Fuzija naglavkom najčešća je metoda za HDPE cijevi malog i srednjeg promjera. Alat za grijanje istovremeno zagrijava vanjsku stranu kraja cijevi i unutrašnjost naglavka. Zatim se cijev ugura u fiting i drži dok se spoj ne ohladi. Za cijevi od 2 inča, fuzija naglavka je brza, prenosiva i ekonomična. Ključno je koristiti ispravan alat za grijanje, osigurati da su cijev i fiting čisti te slijediti preporučena vremena grijanja i hlađenja.
Zavarivanje elektrofuzijom
Elektrofuzija koristi armaturu s ugrađenom grijaćom žicom. Stroj za elektrofuziju dovodi struju u žicu, koja topi plastiku oko spoja. Ova metoda je izvrsna za uske prostore, za popravke i za spajanje cijevi koje su već u rovu. Ako želite detaljnije razumjeti proces, naš članak o mehanizam rada elektrofuzijskog zavarivanja objašnjava kako žica i plastika međusobno djeluju. Elektrofuzijski priključci koštaju više od utičnica, ali mogu uštedjeti vrijeme na složenim poslovima.
Mehaničko spajanje
Mehaničke spojnice, prirubnice i kompresijski priključci također su dostupni za 2 inčne HDPE cijevi. Korisni su kada vam je potrebna privremena veza, kada se povezujete s postojećim sustavom ili kada toplinska fuzija nije praktična. Međutim, mehanički spojevi oslanjaju se na brtve ili O-prstenove, pa im je potrebna odgovarajuća podrška i redoviti pregled. Za trajne, ukopane vodove toplinska fuzija obično je bolji izbor.
Osnovni alati za rad na cijevima od 2 inča HDPE
Dobar fuzijski spoj počinje puno prije nego što grijač dodirne cijev. Potrebni su vam čisti, četvrtasti rezovi i pravilno pripremljena površina. Tijekom godina otkrili smo da pravi alati čine najveću razliku u svakodnevnom radu.
Alati za rezanje
HDPE cijev mora biti izrezana pravokutno i bez drobljenja. Tup ili neodgovarajući rezač može ostaviti ovalni kraj ili grubi rub koji se neće pravilno spojiti. Za cijevi od 2 inča praktičan je izbor otporan rezač plastičnih cijevi s mehanizmom za zapor. Daje vam čiste rezove s manje zamora ruku, posebno kada radite u rovu.
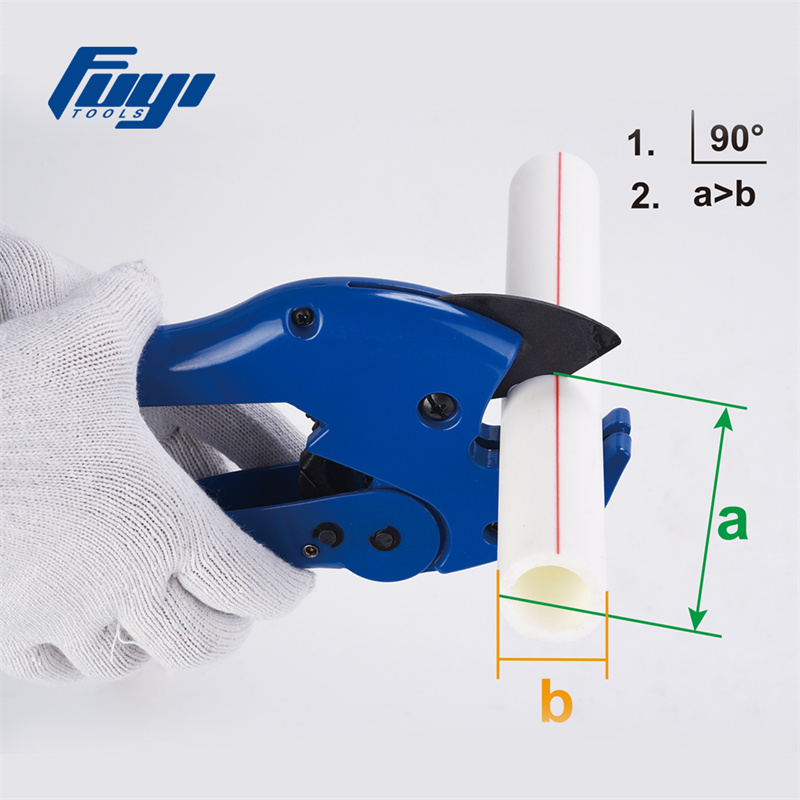 FYC-105 Alat za rezanje plastičnih cijevi za teške uvjete rada Alat za rezanje plastičnih cijevi FYC-105 Heavy Duty ističe se kao idealan izbor za različite cijevi, uključujući PVC, aluminijske ili plastične cijevi, plinske cijevi, el. Pogledajte proizvod →
Ako režete mnogo cijevi ili radite s debljim stijenkama, rotacijski rezač ili motorna pila s oštricom za rezanje plastike također može poslužiti, ali nakon toga morate skinuti ivice i zagladiti kraj.
Priprema površine
I elektrofuzija i fuzija utičnice zahtijevaju čistu površinu bez oksidacije. Za elektrofuziju obično sastružete kraj cijevi prikladnim strugačem kako biste uklonili vanjski sloj. Ovaj korak nije neobavezan; uklanja onečišćenje i osigurava pravilan protok taline. Namjenski strugač za HDPE cijevi čini posao bržim i dosljednijim od korištenja noža ili brusnog papira.
 Strugač za elektrofuzijske HDPE cijevi za PP-R, PP i HDPE cijevi Priprema površine plastičnih cijevi prije elektrofuzije, pomažući u uklanjanju oksidacije i onečišćenja za konzistentna taljenja na poslovima do Ø400 mm. Pogledajte proizvod →
Za fuziju utičnice također biste trebali obrisati cijev i fiting čistom, suhom krpom. Neki instalateri koriste izopropil alkohol, ali uvijek prvo provjerite preporuke proizvođača cijevi.
Oprema za grijanje i zavarivanje
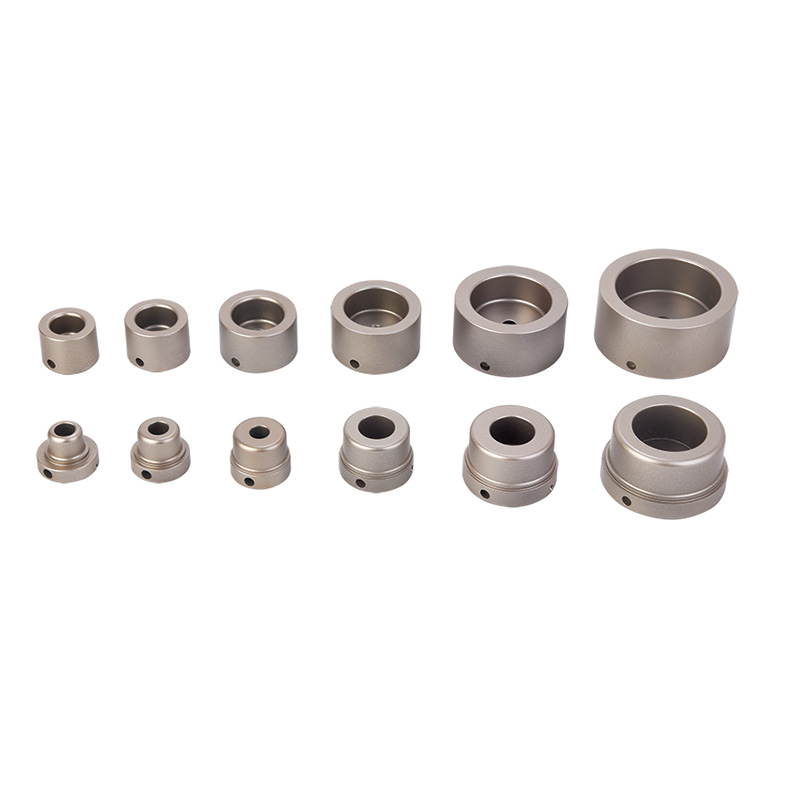
Za 2 inča (63 mm) HDPE cijevi, digitalni aparat za zavarivanje fuzijom daje vam preciznu kontrolu temperature i jasan zaslon. Ovo je korisno kada radite s cijevima različitih debljina ili kada se temperatura okoline mijenja tijekom dana. Stroj s konstantnom temperaturom također je pouzdana opcija ako preferirate jednostavnije postavljanje.
 FYD63 63 mm digitalni aparat za zavarivanje fuzijom za PPR cijevi Nudi digitalni prikaz temperature i kontrolu za spajanje utičnica do 63 mm, s adapterima za materijale cijevi PP-R, PB, PE i PVDF. Pogledajte proizvod →
Koji god stroj odabrali, uvijek koristite ispravne adaptere za grijanje za svoju veličinu cijevi i provjerite temperaturu vanjskim termometrom prije početka proizvodnje zavara.
Korak po korak zavarivanje topljenjem cijevi od 2 inča HDPE
Ovdje je praktičan redoslijed za izradu fuzijskog spoja naglavka na HDPE cijevi od 2 inča. Uvijek slijedite upute proizvođača cijevi i fitinga, jer vrijeme zagrijavanja može varirati ovisno o debljini stijenke i vrsti materijala.
- Izrežite kvadratnu cijev pomoću prikladnog rezača. Provjerite rez kutom ili mjerom za kraj cijevi.
- Očistite kraj cijevi i unutrašnjost priključka čistom, suhom krpom. Uklonite svu prljavštinu, vlagu ili masnoću.
- Označite dubinu umetanja na cijevi u skladu s dubinom priključka. To vam pomaže da izbjegnete prekomjerno ili premalo umetanje.
- Ugradite ispravne adaptere za grijanje na stroj za fuziju i dovedite ga na preporučenu temperaturu. Za HDPE to je obično oko 200 do 230 stupnjeva Celzijusa, ali potvrdite točnu vrijednost kod dobavljača cijevi.
- Istovremeno umetnite kraj cijevi i priključak u adaptere za grijanje. Zagrijte preporučeno vrijeme. Za cijevi od 63 mm sa standardnom stijenkom, to je često oko 30 do 40 sekundi, ali za deblje stijenke potrebno je više vremena.
- Uklonite cijev i spojnicu s grijača, zatim odmah gurnite cijev ravno u spojnicu do oznake za umetanje. Nemojte uvijati cijev.
- Držite spoj mirno tijekom početnog vremena hlađenja, obično nekoliko sekundi do pola minute, dok se plastika ne počne stvrdnjavati. Zatim otpustite i pustite da se spoj potpuno ohladi prije rukovanja ili testiranja tlaka.
- Pregledajte rub zavara. Jednaka, ujednačena perla oko okova je dobar znak. Ako rub nije ravan ili nedostaje, izrežite spoj i počnite ispočetka.
Ključni parametri i provjere kvalitete
Dosljednost je sve u HDPE fuziji. Male promjene u vremenu zagrijavanja, temperaturi ili vremenu hlađenja mogu oslabiti spoj. Tablica u nastavku sažima glavne varijable koje treba pratiti.
| Parametar | Tipični raspon ili radnja | Zašto je važno |
|---|---|---|
| Temperatura grijača | 200-230 °C | Preniska uzrokuje nepotpuno topljenje; previsoka degradira plastiku. |
| Vrijeme zagrijavanja | 30–40 sekundi za standardni zid od 63 mm | Kontrolira dubinu taljenja i čvrstoću spoja. |
| Dubina umetanja | Označeno po armaturi | Osigurava potpuno zahvaćanje i pravilno formiranje zrna. |
| Vrijeme hlađenja | Nekoliko minuta prije rukovanja | Sprječava pomicanje dok je zglob još mekan. |
| Zrna za zavarivanje | Ujednačen, kontinuirani prsten | Označava ispravno zagrijavanje i pritisak umetanja. |
Nakon što se spoj ohladi, možete izvršiti vizualni pregled. Za kritične vodove može biti potrebno ispitivanje tlakom ili ispitivanje savijanjem. Ako spoj padne na testu, nemojte ga pokušavati zakrpati; izrežite ga i napravite novi.
Uobičajene pogreške koje treba izbjegavati
Čak i iskusni instalateri mogu steći loše navike. To su problemi koje najčešće vidimo kada ljudi rade s 2 inčnim HDPE cijevima.
- Rezanje cijevi pod kutom ili ostavljanje grubog ruba. Uvijek režite pravokutno i čistite ivice.
- Preskakanje koraka struganja za elektrofuziju. Oksidacijski sloj mora se ukloniti.
- Korištenje grijaćih adaptera pogrešne veličine. Labav adapter neće ravnomjerno prenositi toplinu.
- Zagrijavanje cijevi predugo ili prekratko. Koristite mjerač vremena i slijedite grafikon.
- Uvijanje cijevi tijekom umetanja. Gurnite ga ravno unutra.
- Pomicanje zgloba prebrzo nakon spajanja. Neka se potpuno ohladi.
- Zavarivanje na vjetru, kiši ili vrlo hladnim uvjetima bez zaštite. Koristite šator za zavarivanje ili zaklon ako je potrebno.
Ako ste novi u procesu, prvo vježbajte na otpadnoj cijevi. Nekoliko probnih spojeva pomoći će vam da dobijete osjećaj za vrijeme zagrijavanja i pritisak umetanja.
Zašto odabrati Fuyi alate za projekte HDPE cijevi od 2 inča
U tvrtki Fuyi Tools proveli smo 16 godina projektirajući i proizvodeći opremu i alate za fuziju cijevi za PP-R i PE cijevi. Sjedište nam je u Hangzhouu u Kini, u blizini luka Ningbo i Šangaj, a dostavljamo kupcima u Europi, Rusiji, Americi, Aziji i šire. Naš asortiman proizvoda obuhvaća strojeve za zavarivanje fuzijom, strojeve za elektrofuzijsko zavarivanje, stolne strojeve, rezače cijevi, alate za skošenje, kliješta s hladnim prstenom, strugače i još mnogo toga.
Znamo da je HDPE cijevni spoj od 2 inča dobar onoliko koliko je dobar alat koji ga je napravio. Zato se fokusiramo na stabilnu kontrolu temperature, izdržljive adaptere za grijanje i praktične dizajne koji izdržavaju svakodnevnu upotrebu na gradilištu. Bilo da ste izvođač, distributer ili OEM partner, možete istražiti naše cijeli niz alata za HDPE cijevi i opreme za fuziju kako biste pronašli pravu postavku za svoj sljedeći projekt.
Ako vam je potrebna pomoć pri usklađivanju stroja s vašom veličinom cijevi ili prilagođavanju alata za određeno tržište, naš tim rado će s vama razgovarati o detaljima.
Rad s HDPE cijevima od 2 inča je jednostavan ako imate prave dimenzije, prave alate i dosljedan postupak spajanja. Odvojite vrijeme da pripremite cijev, kontrolirate temperaturu i pustite da se spoj dobro ohladi. Ti mali koraci pretvaraju lijepi zavar u spoj bez curenja koji traje desetljećima.
Nadamo se da će vam ovaj vodič pomoći da posao obavite sigurno i učinkovito. Ako imate pitanja o fuziji utičnica, elektrofuziji ili bilo kojem od ovdje spomenutih alata, slobodno nam se obratite. Uvijek nam je drago podijeliti ono što smo naučili.
Srodni proizvodi


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
