
Dom / Vijesti / Vijesti iz industrije / Sustavi kemijskih cjevovoda: materijali, zavarivanje taljenjem i instalacija bez curenja
Vijesti iz industrije
Sep 21,2026
Sustavi kemijskih cjevovoda: materijali, zavarivanje taljenjem i instalacija bez curenja
Sustavi kemijskih cjevovoda često kvare na spoju, a ne u cijevi. Jednostruki fuzijski zavar koji je prehladan ili preplitak procurit će u roku od nekoliko mjeseci, posebno ako nosi koncentriranu kiselinu ili vodu visoke čistoće. Zato bi inženjeri i izvođači trebali procijeniti tehnologiju spajanja jednako pažljivo kao i kvalitet smole.
Zašto polimerne cijevi dominiraju kemijskim uslugama
Sustavi polimernih cjevovoda postali su zadani u kemijskoj obradi, deioniziranim vodenim petljama, pogonima celuloze i papira i obradi otpadnih voda. Razlog je jednostavan: termoplastična cijev ne korodira kao ugljični čelik, ne zahtijeva vanjske premaze i ne dodaje metalne kontaminante osjetljivim tekućinama. PP-R, PE i PVDF pokrivaju širok raspon agresivnih medija i temperatura.
Za primjenu visoke čistoće i kemijske primjene, PP-R pruža izvrsnu otpornost na kiseline, lužine i otapala na umjerenim temperaturama. HDPE i PE 100 su omiljeni zbog svoje čvrstoće, fleksibilnosti i sposobnosti rukovanja ukopanim ili pokretnim instalacijama. Kada temperatura ili korozivnost prelazi granice PP-R, često se navodi PVDF.
| Materijal | Tipična kemijska usluga | Raspon temperature (približno) | Primarni način spajanja |
|---|---|---|---|
| PP-R | Kiseline, lužine, deionizirana voda | Do 95°C | Fuzija utičnice |
| PE / PE 100 | Voda, otpad, razrijeđene kemikalije | Do 60°C | Elektrofuzija, fuzija utičnica |
| PVDF | Jake kiseline, otapala, mediji visoke čistoće | Do 140°C | Fuzija utičnice, butt fusion |
Fuzija utičnica: dokazana metoda za manje vodove
Fuzija naglavkom je primarna metoda spajanja za PP-R cijevi do možda 63 mm OD u kemijskoj upotrebi. Kraj cijevi i naglavak spojnice zagrijavaju se istovremeno pomoću alata montiranog na stroju za zavarivanje naglavka. Nakon što površine dostignu ispravno taljeno stanje, operater umeće cijev u fiting i drži je pod pritiskom dok se spoj ne ohladi. Ispravna izvedba ovisi o tri faktora: temperaturi, vremenu zagrijavanja i dubini umetanja.
Korištenje stroja s kontroliranom temperaturom uklanja veliki dio varijabilnosti operatera. Modeli s konstantnom temperaturom jednostavni su i isplativi, ali strojevi s digitalnim zaslonom omogućuju operateru da provjeri točnu temperaturu taline prije svakog zavarivanja. Ovo je posebno važno u sustavima kemijskih cjevovoda gdje curenje može izložiti radnike opasnim medijima. Za dublji uvid, slijedite najbolje prakse za postizanje čvrstog zavara fuzijom bez curenja .
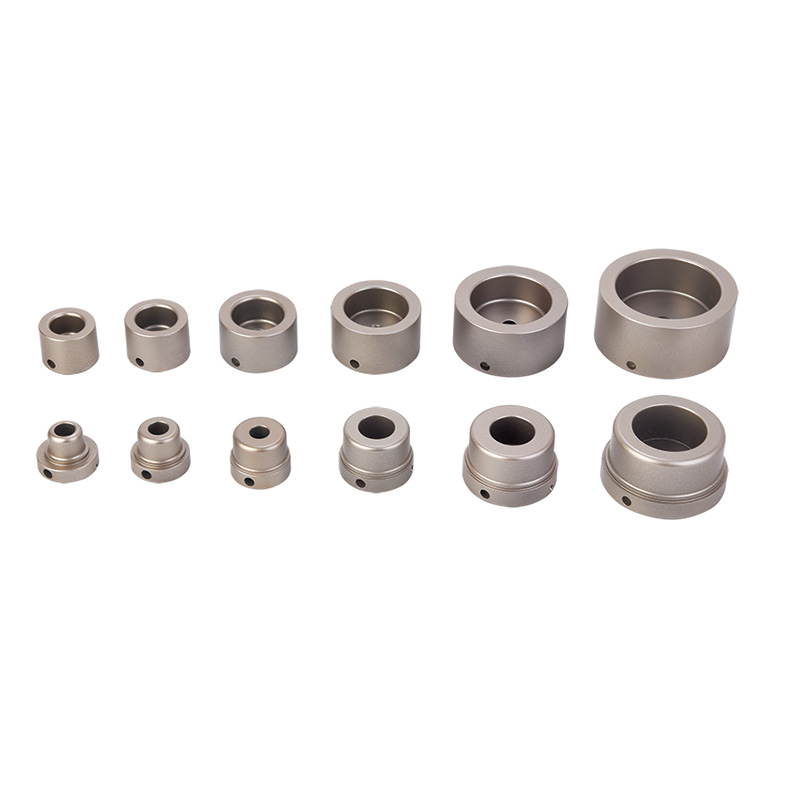 Digitalni aparat za zavarivanje fuzijskom utičnicom s LED zaslonom temperature za PPR cijevi od 63 mm Ovaj digitalni aparat za zavarivanje pruža preciznu kontrolu temperature putem LED zaslona, čime se osiguravaju čvrsti i nepropusni fuzijski spojevi. Posebno je koristan pri radu s kemijskim cjevovodima gdje je kvaliteta zavara kritična. Pogledajte proizvod →
Prije zagrijavanja, cijev se mora pravokutno rezati, skositi i očistiti. Rotacijski ili zaporni rezač cijevi dobro funkcionira za većinu plastičnih cijevi. Iskošenjem se uklanja grubi rub koji bi mogao izrezati materijal iz provrta za namještanje tijekom umetanja.
Elektrofuzija za vodove velikog promjera, ukopane ili teško dostupne vodove
Elektrofuzija je metoda izbora kada spajanje utičnica postane nepraktično. Koristi se na PE cijevima većeg promjera, ukopanim cijevima, instalacijama bez iskopa i radovima na popravcima gdje je rotacija ili sila spajanja ograničena. Elektrofuzijski fiting sadrži ugrađenu otpornu žicu. Stroj za zavarivanje šalje struju kroz žicu, otapajući zajedno provrt spojnice i površinu cijevi.
Jedna velika prednost je ta da elektrofuzija ne ovisi o sili operatera ili poravnanju. Priključak fiksira cijev na mjestu dok se stvara zavar. Također je prikladan za PE cijevi različitih debljina stjenke.
Međutim, učinkovita elektrofuzija zahtijeva pažljivu pripremu površine na terenu. Cijev se mora ostrugati kako bi se uklonili oksidi ili onečišćenja neposredno prije zavarivanja. Oštar strugač za elektrofuzijsku cijev nije neobavezan; određuje hoće li spoj biti nepropusan tijekom godina rada.
 Strugač za HDPE cijevi za elektrofuzijsku pripremu cijevi do 400 mm Oštar strugač neophodan je za uklanjanje oksida i onečišćenja prije elektrofuzije. Ovaj alat osigurava čistu površinu cijevi, što je ključno za postizanje spojeva nepropusnih za plin koji ostaju pouzdani tijekom godina rada. Pogledajte proizvod →
Strojevi za zavarivanje za elektrofuziju dostupni su u dvije široke vrste: transformatorski i inverterski. Strojevi u obliku transformatora su robusni i često se preferiraju za velike poslove na gradilištu, dok su strojevi s inverterom lakši i energetski učinkovitiji. Za tipični raspon od 20-160 mm, transformatorski stroj za elektrofuzijsko zavarivanje osigurava pouzdan izlaz i dosljedno zagrijavanje.
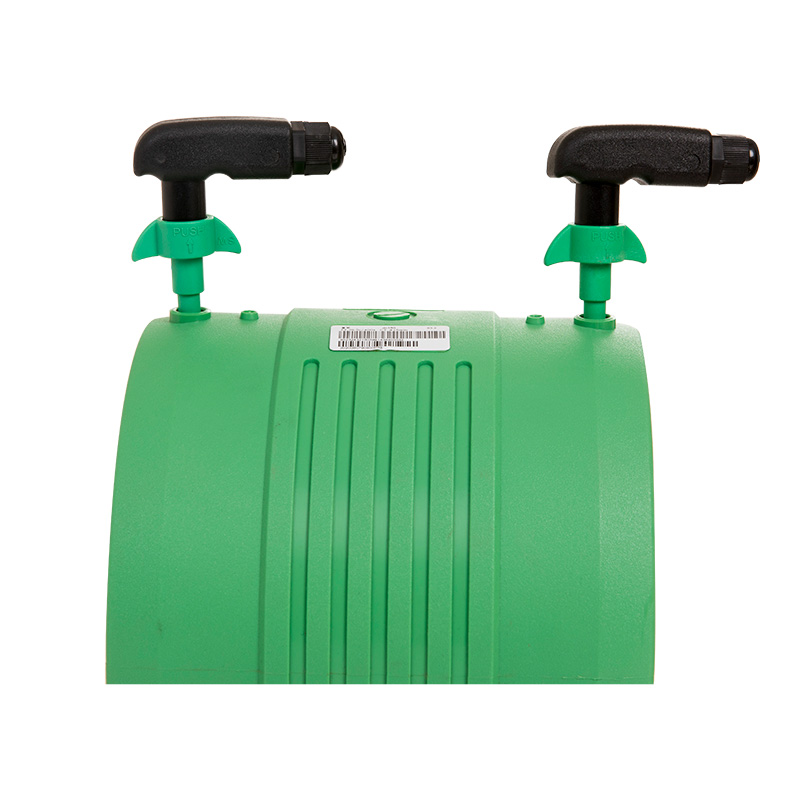 Stroj za elektrofuzijsko zavarivanje HDPE, PP i PPR cijevi od 20 do 160 mm Ovaj stroj za elektrofuzijsko zavarivanje baziran na transformatoru daje stabilan izlaz za cijevi u rasponu od 20-160 mm. Dizajniran je za pouzdanu upotrebu na terenu, nudi dosljedno grijanje i automatiziranu kontrolu za proizvodnju izdržljivih spojeva u sustavima vode i plina. Pogledajte proizvod →
Nakon struganja, umetnite cijev do kraja u priključak i spojite vodove. Namjestite točno vrijeme i struju spajanja prema specifikacijama proizvođača fitinga. Stroj kontrolira ciklus fuzije i sprječava pregrijavanje.
Instalacijske prakse koje sprječavaju curenje
Dobra lula i dobra mašina nisu dovoljni. Hidroinženjeri i operateri postrojenja znaju da se konačna kvaliteta spoja određuje pripremom i disciplinom. Sljedeće postupke treba tretirati kao nedostatne pri postavljanju kemijskih cjevovodnih sustava.
- Izrežite cijev četvrtasto prije skošenja. Rez pod kutom smanjuje učinkovitu dubinu umetanja i slabi spoj.
- Koristite ispravno vrijeme zagrijavanja za promjer cijevi i debljinu stijenke. Prekratko ostavlja neotopljene površine; predugo razgrađuje polimer.
- Umetnite cijev do kraja do oznake dubine utičnice. Djelomično umetanje stvara koncentraciju naprezanja i skriveni put curenja.
- Održavajte tlak umetanja određeno vrijeme hlađenja. Pomicanje cijevi prije zavarivanja može uzrokovati mikropukotine.
- Ispitajte sustav pod tlakom prije nego što ga pustite u rad. Ispitivanje treba biti iznad projektiranog tlaka i dovoljno dugo da se identificiraju spora curenja.
Izvođenje ovih koraka s kalibriranom opremom za fuziju i obučenim operaterima dosljedno će proizvoditi spojeve koji traju cijeli životni vijek sustava cjevovoda.
Odabir prave opreme za projekt cjevovoda za kemikalije
Odabir pravog alata za fuziju počinje veličinom i materijalom cijevi. Malim PP-R vodovima do 63 mm najbolje se rukuje digitalnim ili automatskim strojem za fuziju utičnica, koji omogućuje preciznu kontrolu temperature i brz rad. Za velike PE vodove ili za popravke, stroj za elektrofuziju je bolja investicija. Za korake pripreme, rezači cijevi i alati za struganje trebaju biti usklađeni s promjerom cijevi i tvrdoćom materijala.
Projekti se također razlikuju po prenosivosti i uvjetima lokacije. Stolne jedinice odgovaraju montažnim radionicama; ručne jedinice omogućuju operateru da se kreće duž cijevi. Donositelji odluka trebali bi tražiti opremu koja nudi stabilan izlaz, pouzdane grijaće elemente i čitljive zaslone. Pravi alati mogu skratiti vrijeme obuke, poboljšati učinak prvog prolaza i smanjiti troškove neispravnih spojeva.
Pouka iz kemijskih cjevovodnih sustava je da su odabir materijala i tehnologija spajanja dvije polovice jedne odluke. Kemijski kompatibilna smola dobra je onoliko koliko je dobra spojeva koja je povezuje. S ispravnim postupkom fuzije utičnice ili elektrofuzije, pravilnom pripremom površine i kalibriranom opremom, kemijski cjevovodi mogu pružiti desetljeća rada bez curenja.
Srodni proizvodi


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
