
Dom / Vijesti / Vijesti iz industrije / Cjevovodi otporni na kemikalije: Odabir materijala i pouzdanih metoda zavarivanja
Vijesti iz industrije
Sep 28,2026
Cjevovodi otporni na kemikalije: Odabir materijala i pouzdanih metoda zavarivanja
Kada kemijska tvornica treba novi prijenosni vod za natrijev hipoklorit, odabir cijevi nije rutinska odluka o vodovodu. Temperatura, koncentracija, pa čak i nečistoće u tragovima mogu u roku od nekoliko mjeseci pretvoriti naizgled prikladnu termoplastiku u komponentu koja curi ili je krta. Ista logika vrijedi za industrijsku odvodnju, pročišćavanje otpadnih voda i procesne komunalne usluge. Važno je što ćete odabrati za prijevoz kemikalija, ali i kako ćete spojiti cijev.
Kako kemijski napad oštećuje materijale cjevovoda
Otpornost na kemikalije nije jedno svojstvo. Opisuje kako polimer podnosi određenu kemikaliju pri određenoj koncentraciji i temperaturi. Polimer koji podnosi 30% sumpornu kiselinu na sobnoj temperaturi može se brzo pokvariti na 60°C. Razumijevanje načina napada pomaže vam da postavite prava pitanja kada pregledavate tablice s podacima.
- Prekid polimernog lanca. Kiseline, oksidansi i određena otapala kidaju molekularne lance, uzrokujući krtost i gubitak mehaničke čvrstoće.
- Ekstrakcija plastifikatora. Kontakt s nekim organskim tekućinama može isprati aditive, čineći cijev tvrdom i lomljivom.
- Pukotine pod utjecajem okoliša. Kombinacija mehaničkog stresa, kemijskog stresora i vremena može uzrokovati nastanak pukotina od manjih površinskih ogrebotina.
Ovi mehanizmi mogu se pojaviti istovremeno. Zbog toga sami listovi s podacima o materijalu nisu dovoljni; morate provjeriti kemijsku kompatibilnost s priznatom referencom i uzeti u obzir stvarnu radnu temperaturu.
Odabir termoplasta za kemijske usluge
Većina procesnih cjevovoda za kemijske potrebe koristi jedan od četiri termoplasta: HDPE, polipropilen (PP), PVDF ili CPVC. Svaki od njih ima poseban profil kemijske otpornosti i način ugradnje. Tablica u nastavku je pojednostavljeni prikaz za potrebe planiranja. Uvijek konzultirajte trenutnu tablicu kompatibilnosti kao što je PPI TR-19 prije donošenja konačne specifikacije.
| Materijal | Tipična kemijska usluga | Ograničenja | Metoda spajanja |
|---|---|---|---|
| HDPE | Razrijeđene kiseline, lužine, soli, mnogi organski spojevi | Nije za jake oksidanse ili mnoga klorirana otapala na povišenoj temperaturi | Suočna fuzija, elektrofuzija |
| Polipropilen | Široka otpornost na organska otapala i širok raspon kiselina | Ograničena radna temperatura; nije idealno za jaka oksidirajuća sredstva | Socket fuzija, sučeona fuzija |
| PVDF | Izvrsna otpornost na jake kiseline, halogene i otapala | Veći trošak sirovina; zahtjevniji parametri fuzije | Zavarivanje taljenjem |
| CPVC | Dobra otpornost na vruće kiseline, mnoge korozivne tvari i industrijske kemikalije | Nije uvijek kompatibilno s aromatima i nekim kloriranim otapalima | Cementiranje otapalom ili zavarivanje topljenjem |
Na primjer, HDPE može podnijeti mnoge razrijeđene kiseline i kaustike, što ga čini radnom snagom u vodovima za otpadne vode i neutralizaciju. Međutim, klorirana otapala mogu uzrokovati bubrenje i prodiranje, pa može biti potreban PVDF ili neki drugi visokoučinkoviti polimer. U svakom slučaju, zglob ostaje najosjetljiviji dio sustava.
Kako zajednička kvaliteta određuje integritet sustava
Cijev s izvrsnom kemijskom otpornošću je beskorisna ako spoj pokvari. Zavareni spojevi u termoplastici nastaju topljenjem površine cijevi i fitinga zajedno. Kada se pravilno izvede, spoj je homogen: nema brtve, nema ljepila, nema mehaničkog spoja koji bi se razgradio. Zbog toga je zavarivanje taljenjem poželjno za kemijsku uslugu.
Za HDPE i PP cijevi dominiraju dvije metode: fuzija naglavkom za manje promjere i elektrofuzija za veće ili terenske spojeve. Elektrofuzija koristi ubrizganu električnu struju kroz otpornu žicu u fitingu za topljenje obje površine. Proces ovisi o aparatu za zavarivanje koji daje točan napon i vrijeme. Odgovarajući aparat za elektrofuzijsko zavarivanje za cijevi promjera do 160 mm može dati ponovljive rezultate kada je izlaz stabilan.
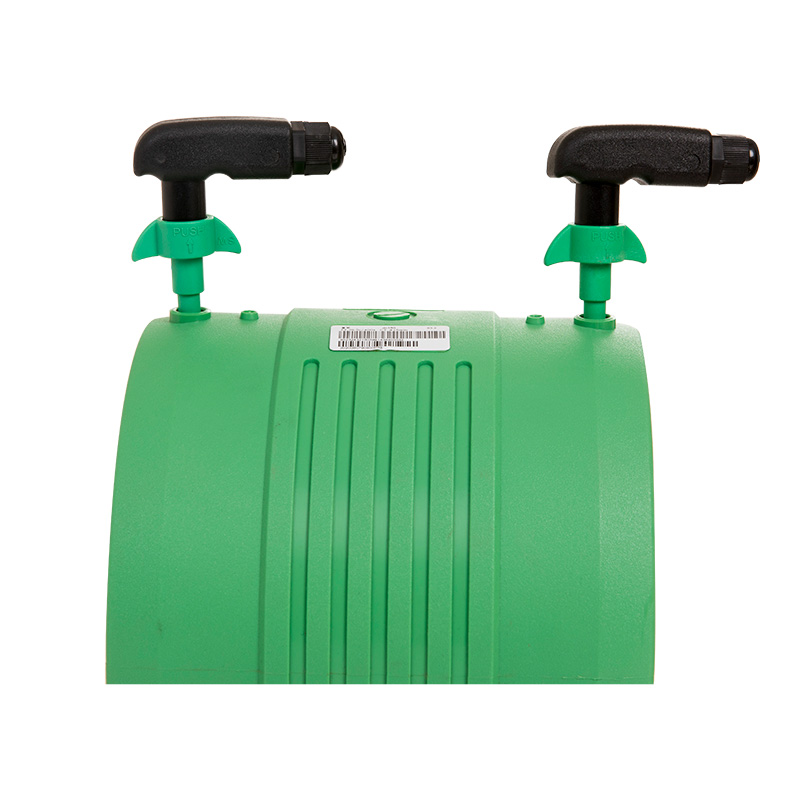 Stroj za elektrofuzijsko zavarivanje polietilenskih cijevi od 20-160 mm Ovaj stroj spaja HDPE i PP cijevi elektrofuzijom, s podesivim naponom i vremenom za promjere do 160 mm. Njegova automatizirana kontrola i nadzor osiguravaju dosljedne, pouzdane spojeve za primjenu u vodi i plinu. Pogledajte proizvod →
Za dublji uvid u to kako funkcionira proces fuzije, možete pročitati o radnom mehanizmu elektrofuzijskog zavarivanja.
Priprema površine je kvalitetna vrata
Za elektrofuziju, površina cijevi se mora očistiti prije zavarivanja. Tanak oksidirani sloj na HDPE-u sprječava ispravno vezivanje taline. Ako preskočite ovaj korak, spoj može izgledati u redu, ali može doći do curenja pod kemijskim opterećenjem.
Namjenski strugač za elektrofuzijsku cijev uklanja oksidacijski sloj i blago ohrapavlja površinu. To je mali alat s velikim utjecajem na integritet zgloba. Neki strugači dizajnirani su za vanjske promjere cijevi do 400 mm, pokrivajući širok raspon primjena elektrofuzije. Pravilno postavljen strugač također vam pomaže da izbjegnete nejednaku dubinu, što je čest uzrok lošeg spajanja.
 Alat za struganje HDPE cijevi za pripremu elektrofuzije do 400 mm Ovaj strugač uklanja oksidaciju i čini hrapavom vanjsku površinu cijevi do 400 mm prije elektrofuzije, osiguravajući pravilan integritet spojeva. Njegova dosljedna dubina pomaže u izbjegavanju uobičajenih nedostataka fuzije. Pogledajte proizvod →
Kontrola temperature je radni naglasak
Fuzija naglavka PP i HDPE cijevi zahtijeva da se cijev i fiting zagriju na istu temperaturu prije umetanja. Ručni aparati za zavarivanje koji se oslanjaju na jednostavan termostat mogu se mijenjati s promjenama temperature okoline. Digitalni stroj za fuziju s utičnicom s jasnim prikazom temperature daje operateru povratnu informaciju kako bi potvrdio da je ploča grijača na ispravnoj zadanoj točki.
Digitalni strojevi također vam omogućuju da odaberete različite postavke temperature za različite materijale, što je važno kada instalirate i PP i HDPE na isti posao. Dobar stroj će imati stabilan regulator temperature i izdržljivu grijaću glavu koja održava temperaturu kada spajate više spojeva u nizu. Na primjer, 63 mm digitalni aparat za zavarivanje taljenjem na utičnicu s LED zaslonom temperature pokriva uobičajeni raspon veličina za PP-R i HDPE cijevi.
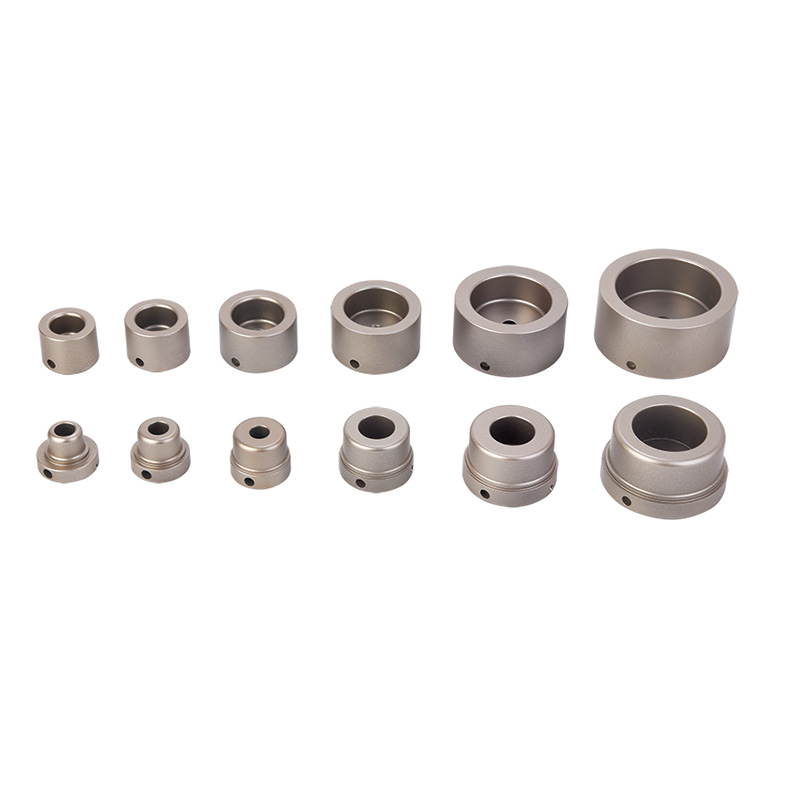 Digitalni aparat za zavarivanje fuzijom za 63 mm PPR cijevi s LED zaslonom Ovaj stroj zavari 63 mm PPR cijevi s digitalnom kontrolom temperature i LED zaslonom, što omogućuje prilagodbu za različite materijale. Utičnice obložene PTFE-om i stabilno grijanje osiguravaju izdržljive, zabrtvljene spojeve. Pogledajte proizvod →
Što još treba uzeti u obzir pri kupnji opreme za zavarivanje
Osim kemijske kompatibilnosti i metode spajanja, timovi za nabavu trebali bi procijeniti električnu sigurnost opreme, dostupnost izmjenjivih grijaćih utičnica i priključaka, jednostavnost čišćenja i izvozno iskustvo proizvođača. Dobavljač koji također nudi rezače cijevi, alate za skošenje i kliješta s hladnim prstenom može vam pomoći standardizirati cijeli instalacijski komplet na jednoj liniji.
- Kompatibilnost napona i utikača za vaše tržište.
- Raspon promjera cijevi i dostupnost grijaćih utičnica ili priključaka u metričkim i inčnim veličinama.
- Rezervni grijaći dijelovi i dodaci kao što su toplinski izolacijski omotači.
- Jamstvo i vrijeme odziva podrške nakon prodaje.
Prilikom odabira dobavljača, potvrdite da se oprema isporučuje s ispravnim naponom za vaše tržište i da su rezervni dijelovi dostupni. Zavareni cjevovod je dugotrajna imovina; alati koji stvaraju spojeve dio su te imovine.
Kemijski otporni cjevovod je sistemska odluka. Materijal cijevi mora odgovarati kemijskoj upotrebi, ali spojevi moraju biti izvedeni s istom pažnjom. Odabir termoplasta s izvrsnom kompatibilnošću, odgovarajuća priprema površine i korištenje pouzdanog stroja za zavarivanje topljenjem s preciznom kontrolom temperature daje vam najbolje šanse za dugotrajnu instalaciju bez curenja.
Srodni proizvodi


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
